Vải ra khỏi bể nhuộm có thể đã đúng màu. Tuy nhiên, trạng thái vải vẫn có thể chưa đạt yêu cầu giao hàng. Khổ thành phẩm, GSM, độ co và tay vải đều cần được kiểm tra. Quy trình định hình vải giúp điều chỉnh các chỉ tiêu này dưới nhiệt độ và lực căng có kiểm soát.
Định hình cũng là một công đoạn quan trọng trong hoàn tất vải. Chất làm mềm, chất chống tĩnh điện hoặc chất chống thấm có thể được đưa lên vải tại đây. Loại chất trợ và liều lượng phải theo specification của từng đơn hàng. Không nên suy rộng một công thức cho mọi thành phần và cấu trúc vải.
Màu nhuộm đạt không thể bù cho một quy trình thiếu ổn định. Vải vẫn có thể sai khổ, lệch GSM hoặc co nhiều sau giặt. Với đơn hàng B2B, mẫu và sản xuất phải dùng cùng logic kiểm soát. Thông số định hình vì thế cần được ghi lại ngay từ giai đoạn duyệt mẫu.
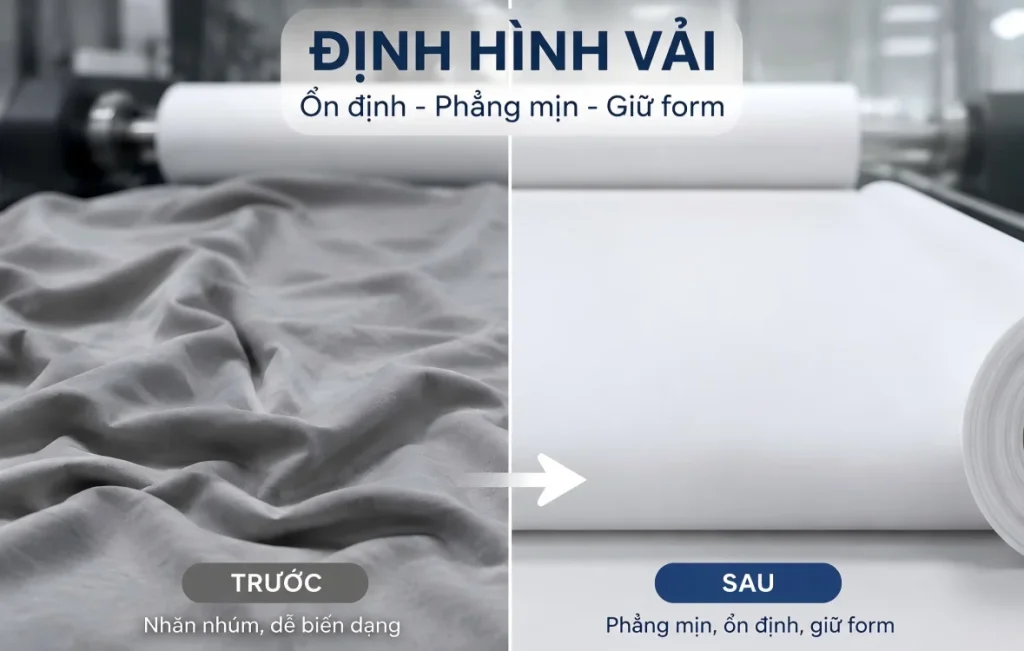
Quy trình định hình vải có vai trò gì?
Định hình là quá trình xử lý vải bằng nhiệt trong trạng thái có kiểm soát. Máy giữ lực căng dọc và điều chỉnh khổ theo chiều ngang. Mục tiêu là đưa vải về hình dạng và kích thước đã xác nhận.
Với xơ tổng hợp, nhiệt tác động đến cấu trúc polymer của xơ. Với cotton, kết quả phụ thuộc nhiều vào độ ẩm và lực căng. Cấu trúc dệt, GSM đầu vào và công đoạn trước cũng tạo khác biệt. Vì vậy, cùng một nhiệt độ chưa chắc cho cùng kết quả.
Các mục tiêu chính của công đoạn định hình
- Điều chỉnh khổ vải theo yêu cầu thành phẩm.
- Kiểm soát GSM thông qua overfeed và khổ căng.
- Giảm một phần ứng suất còn lại sau nhuộm và giặt.
- Hỗ trợ kiểm soát độ co theo chiều dọc và chiều ngang.
- Cải thiện độ phẳng và hiệu chỉnh một phần lệch canh.
- Điều chỉnh tay vải bằng điều kiện nhiệt và chất trợ phù hợp.
Máy định hình không thể sửa mọi lỗi của công đoạn trước. Lệch canh lớn hoặc lực căng không đều chỉ có thể cải thiện trong giới hạn. Lỗi xoắn cũng có thể bắt đầu từ cấu trúc sợi. Khi cần truy nguyên, nên kiểm tra thêm ảnh hưởng của hướng xoắn S/Z sau giặt.
Cấu tạo cơ bản của máy định hình
Một dây chuyền thường có bộ phận cấp vải và chỉnh tâm. Tiếp theo là máy ép ngấm, vùng sấy và buồng nhiệt. Cuối máy có vùng làm mát và bộ phận thu vải. Cấu hình thực tế thay đổi theo thiết bị và loại hàng.
Cấp vải và chỉnh tâm
Bộ phận cấp vải đưa vải vào máy với lực căng ổn định. Hệ thống chỉnh tâm giữ đường chạy đúng vị trí. Nếu vải vào lệch, hai biên có thể chịu lực khác nhau. Tình trạng này làm tăng nguy cơ lệch canh và sai khổ.
Máy ép ngấm
Máy ép ngấm loại bớt dung dịch khỏi vải. Cặp trục cũng giúp phân bố chất trợ trên toàn khổ. Áp lực trái, giữa và phải cần đồng đều. Chênh áp lực có thể gây khác biệt về màu hoặc tay vải.
Vùng sấy và buồng nhiệt
Vùng sấy giảm độ ẩm trước khi vải vào vùng nhiệt chính. Buồng định hình cung cấp nhiệt trong một thời gian xác định. Nhiệt và gió phải ổn định giữa các vùng. Sai lệch lớn có thể tạo vàng màu hoặc chênh trạng thái theo khổ.
Làm mát và thu vải
Vải cần hạ nhiệt trước khi cuộn hoặc xếp. Làm mát không đủ có thể tạo vết ép trên cây vải. Lực cuộn cũng không nên quá cao. Nếu cuộn quá chặt, vải dễ xuất hiện dấu hằn hoặc biến dạng.
Hai nhóm máy thường gặp
Máy căng định hình khí nóng và xích kim được sử dụng khá phổ biến. Hai biên vải chạy theo xích qua các vùng khí nóng. Cấu hình này hỗ trợ kiểm soát lực căng dọc và khổ ngang.
Máy dùng trục kim loại gia nhiệt truyền nhiệt bằng tiếp xúc trực tiếp. Tốc độ truyền nhiệt có thể cao. Tuy nhiên, khả năng điều chỉnh khổ thường không linh hoạt bằng máy căng khí nóng. Việc chọn máy phải dựa trên cấu trúc vải và mục tiêu hoàn tất.
Ba phương án trong quy trình định hình vải
Không phải mọi loại vải đều đi theo cùng một sơ đồ. Trạng thái ẩm và mục tiêu hoàn tất quyết định phương án phù hợp. Nhà máy cũng phải xem xét khả năng của thiết bị hiện có.
Định hình khô
Vải đã khô được đưa trực tiếp lên máy định hình. Mục tiêu chính là ổn định kích thước và điều chỉnh khổ. Phương án này không dùng bể ngấm để bổ sung chất trợ.
Định hình khô có sơ đồ tương đối ngắn. Lượng nước cần sấy lại cũng thấp hơn. Tay vải đã hình thành ít bị thay đổi bởi dung dịch mới. Tuy nhiên, khả năng sửa sai lệch từ công đoạn trước vẫn có giới hạn.
Định hình ướt qua máy ép ngấm
Vải đi qua bể dung dịch trước khi vào vùng sấy. Mục tiêu có thể là bổ sung độ ẩm hoặc chất trợ. Sau ép ngấm, vải tiếp tục qua buồng nhiệt theo thông số đã xác nhận.
Phương án này thường dùng khi cần kết hợp hoàn tất hóa học. Công thức, pH và tỷ lệ ép ngấm phải ổn định. Khả năng tương thích giữa các chất trợ cũng cần được kiểm tra. Nếu đơn hàng có yêu cầu hóa chất, tài liệu phải đúng với mã đang sử dụng.
Có thể đối chiếu phạm vi đánh giá chất trợ dệt may của OEKO-TEX ECO PASSPORT. Tuy nhiên, tiêu chuẩn này không chứng minh một lô vải đã được chứng nhận. Chứng chỉ phải được kiểm tra theo đúng mã và phạm vi áp dụng.
Sấy riêng rồi mới định hình
Vải sau xử lý ướt nặng có thể chứa nhiều nước. Độ ẩm trên toàn khổ cũng có thể không đồng đều. Khi đó, vải có thể được sấy riêng trước khi định hình.
Phương án này giúp giảm vệt nước và nếp gấp trong buồng nhiệt. Tuy nhiên, công đoạn sấy không được kéo vải quá căng. Lực căng mới sẽ tạo thêm ứng suất cho vải. Bước định hình sau đó sẽ khó đạt trạng thái cân bằng.
Ba thông số cốt lõi của quy trình định hình vải
Nhiệt độ, thời gian và lực căng luôn liên quan với nhau. Thay đổi một thông số có thể làm các chỉ tiêu khác thay đổi. Vì vậy, kỹ thuật viên không nên đánh giá từng yếu tố riêng lẻ.
Nhiệt độ định hình
Nhiệt độ quyết định lượng nhiệt mà vải nhận trong máy. Nhiệt chưa đủ có thể khiến vải hồi lại sau khi nghỉ. Nhiệt quá cao làm tăng nguy cơ vàng màu và cứng tay. Độ bền của vật liệu cũng có thể bị ảnh hưởng.
Nhiệt độ hiển thị chưa chắc bằng nhiệt trên bề mặt vải. Độ ẩm, GSM và lưu lượng khí đều tạo khác biệt. Tình trạng từng buồng nhiệt cũng cần được kiểm tra. Hồ sơ sản xuất nên ghi cả nhiệt độ cài đặt và trạng thái đầu vào.
Thời gian lưu trong vùng nhiệt
Thời gian lưu là khoảng thời gian vải nằm trong vùng nhiệt có hiệu lực. Với chiều dài máy cố định, tốc độ quyết định thời gian này. Vải dày thường cần điều kiện khác vải mỏng.
Dải 20–40 m/phút có thể dùng để thử với một số vải dệt kim. Dải 30–50 m/phút có thể dùng cho một số vải dệt thoi. Đây không phải tốc độ bắt buộc. Chiều dài máy, số buồng, độ ẩm và cấu trúc vải đều phải được tính đến.
Thời gian quá ngắn có thể làm vải hồi kích thước. Thời gian quá dài làm tăng nguy cơ xử lý nhiệt quá mức. Mẫu nên được làm nguội và hồi ẩm trước khi đo. Không nên kết luận khi vải vừa rời khỏi máy.
Lực căng, overfeed và khổ căng
Overfeed hỗ trợ vải thư giãn theo chiều dọc. Khi tăng overfeed, GSM thường có xu hướng tăng. Độ co dọc sau giặt có thể giảm trong phạm vi phù hợp. Kết quả thực tế vẫn phụ thuộc cấu trúc và trạng thái vải.
Mức 5%–15% có thể dùng làm cửa sổ thử cho vải dệt kim. Với vải dệt thoi, mức 2%–5% là một dải tham khảo. Thông số cuối phải được xác nhận bằng GSM, khổ và kết quả giặt.
Khổ căng cũng ảnh hưởng trực tiếp đến GSM. Kéo khổ rộng thường làm GSM giảm. Thu hẹp khổ có thể làm GSM tăng. Điều chỉnh quá mạnh sẽ thay đổi mật độ và tay vải. Không nên dùng định hình để che một cấu trúc vải mộc không phù hợp.
Quy trình định hình vải ảnh hưởng đến chỉ tiêu thành phẩm
Độ co rút sau giặt
Định hình là một bước quan trọng để kiểm soát độ co. Tuy nhiên, kết quả không chỉ phụ thuộc nhiệt độ. Thành phần xơ, cấu trúc dệt và lịch sử lực căng đều có ảnh hưởng.
Vải chứa spandex cần chú ý đến lực hồi. Overfeed và khổ căng phải được cân bằng. Khổ đo ngay sau máy có thể khác khổ sau thời gian nghỉ. Vì vậy, mẫu cần được đo lại sau khi nguội và hồi ẩm.
Phương pháp giặt thử phải được ghi rõ. Số chu kỳ, nhiệt độ giặt và cách sấy đều ảnh hưởng kết quả. ISO 5077 về thay đổi kích thước sau giặt và sấy là một nguồn tham chiếu phù hợp. Tiêu chuẩn áp dụng cuối cùng vẫn phải theo specification của đơn hàng.
GSM và khổ thành phẩm
GSM, khổ và độ co có quan hệ chặt chẽ. Tăng overfeed có thể làm GSM tăng. Kéo rộng khổ thường làm GSM giảm. Một điều chỉnh có thể cải thiện chỉ tiêu này nhưng làm chỉ tiêu khác xấu đi.
Người mua nên yêu cầu cả GSM và điều kiện đo. Khổ trước và sau định hình cũng cần được ghi lại. Nếu thiếu dữ liệu này, hai bên khó so sánh mẫu với sản xuất. Vị trí lấy mẫu trên cây vải cũng phải thống nhất.
Lệch canh và cong ngang
Lực kéo không đều có thể làm sợi ngang bị nghiêng. Chênh lực giữa giữa khổ và hai biên có thể tạo cong ngang. Bộ chỉnh canh hỗ trợ cải thiện một phần các lỗi này.
Mức hiệu chỉnh khoảng 2%–3% chỉ là khả năng tham khảo. Giới hạn 3%, 5% hoặc 7% không áp dụng cho mọi sản phẩm. Yêu cầu phải dựa trên loại vải và phương pháp kiểm tra. Nếu sai lệch ban đầu quá lớn, cần truy lại công đoạn trước.
Tay vải và độ bóng
Tay vải thay đổi theo nhiệt và thời gian xử lý. Nhiệt cao hoặc thời gian dài có thể làm vải khô hơn. Chất làm mềm và silicone cũng tạo hiệu ứng khác nhau. Kết quả phải được kiểm tra sau đúng số lần giặt yêu cầu.
Độ bóng cũng chịu ảnh hưởng của bề mặt và công đoạn hoàn tất. Khi duyệt mẫu, nên mô tả rõ mức mờ hoặc bóng. Có thể xem thêm cách phân biệt độ bóng của vải. Mẫu nên được đánh giá dưới nguồn sáng đã thống nhất.
Dải thông số tham khảo cho quy trình định hình vải
Bảng sau dùng để lập phương án thử ban đầu. Các giá trị không phải công thức cố định. Thiết bị, thành phần, GSM và cấu trúc có thể làm thông số thay đổi. Sản xuất chỉ nên bắt đầu sau khi mẫu thử đạt yêu cầu.
| Nhóm vải | Nhiệt độ tham khảo | Tốc độ hoặc overfeed tham khảo | Điểm cần kiểm tra |
|---|---|---|---|
| Cotton dệt kim | 140–160°C | 20–30 m/phút; overfeed 8%–15% | Vàng màu, GSM, độ co và tay vải |
| Polyester dệt kim | 170–190°C | 25–35 m/phút; overfeed 5%–10% | Ổn định nhiệt, sắc độ, tay vải và độ bền |
| Polyester pha spandex | 170–180°C | Xác nhận bằng mẫu thử | Lực hồi, độ co và khổ sau thời gian nghỉ |
| Nylon dệt kim | 150–170°C | 20–30 m/phút | Độ mềm, sắc độ và phản ứng nhiệt |
| Cotton dệt thoi | 140–160°C | 30–40 m/phút; overfeed 2%–5% | Khổ, lệch canh và quan hệ với xử lý co trước |
| Vải chải lông hoặc có bề mặt lông | Theo loại xơ và bề mặt | Hạn chế lực căng quá cao | Xẹp lông, quăn lông, cứng tay và dấu ép |
Lưu ý khi dùng các dải tham khảo
Với cotton dệt kim, khổ cài đặt có thể cao hơn khổ thành phẩm 3%–5%. Vải chứa spandex có thể cần mức bù 5%–10%. Hai dải này chỉ dùng để chạy thử. Khổ cuối phải được đo sau khi vải nguội và hồi ẩm.
Chất làm mềm hoặc nhựa hoàn tất không mặc định cho mọi vải cotton. Chỉ sử dụng khi đơn hàng có yêu cầu phù hợp. Công thức mẫu và sản xuất phải nhất quán. Nếu đổi mã hóa chất, nên đánh giá lại màu, tay vải và độ bền giặt.
Các lỗi thường gặp khi định hình
Vàng màu hoặc đổi sắc độ
Nhiệt quá cao có thể làm trắng và màu nhạt bị vàng. Thời gian lưu dài cũng làm rủi ro tăng. Chất trợ có thể ảnh hưởng sắc độ sau gia nhiệt. Khi có lỗi, cần so sánh màu trước và sau định hình.
Chênh màu trái, giữa và phải
Nhiệt theo chiều ngang có thể không đồng đều. Áp lực trục ép cũng có thể khác giữa hai bên. Hai nguyên nhân này làm lượng chất trợ hoặc màu thay đổi theo khổ. Mẫu đầu chuyền nên được lấy ở cả ba vị trí.
Tay vải không đồng nhất
Tốc độ máy thay đổi sẽ làm thời gian lưu thay đổi. Độ ẩm đầu vào khác nhau cũng ảnh hưởng tay vải. Công thức hóa chất phải được kiểm soát giữa các mẻ. Hồ sơ vận hành giúp truy nguyên khi các cây vải không giống nhau.
Độ co vượt giới hạn
Nhiệt hoặc thời gian chưa đủ có thể làm độ co tăng. Overfeed thấp cũng là một nguyên nhân cần kiểm tra. Lỗi thường xuất hiện sau cắt may hoặc sau giặt. Vì vậy, mẫu đầu chuyền cần hoàn tất test trước khi chạy tiếp.
Lệch canh và cong ngang
Vải vào máy lệch tâm có thể tạo lệch canh. Lực xích hai bên không đều cũng gây ra lỗi. Chênh nhiệt và chênh gió có thể tạo cong ngang. Máy cần được kiểm tra theo lịch bảo dưỡng đã xác nhận.
Người mua cần xác nhận gì trước sản xuất?
Giá trị của quy trình nằm ở khả năng lặp lại. Một mẫu đẹp nhưng thiếu hồ sơ sẽ khó tái tạo. Người mua nên đối chiếu dữ liệu giữa mẫu, đầu chuyền và các lô tiếp theo.
- Thành phần xơ và cấu trúc vải.
- GSM mục tiêu, dung sai và điều kiện đo.
- Khổ thành phẩm và phương pháp đo.
- Nhiệt độ từng vùng hoặc nhiệt độ xử lý mục tiêu.
- Tốc độ máy và mức overfeed.
- Phương án định hình khô, ướt hoặc sấy trước.
- Mã chất trợ nếu có hoàn tất hóa học.
- Độ co dọc, độ co ngang và điều kiện giặt.
- Giới hạn lệch canh và phương pháp đánh giá.
- Vị trí lấy mẫu và thời gian hồi ẩm.
Kiểm soát lab dip và mẫu hoàn tất
Màu đạt trên lab dip chưa chắc giống màu sau định hình. Nhiệt và chất trợ có thể làm sắc độ thay đổi. Vì vậy, màu cuối nên được duyệt sau đúng công thức hoàn tất. Lab dip, mẫu dệt và mẫu hoàn tất cần có mã theo dõi riêng.
Kiểm tra vải có spandex
Vải dùng spandex hoặc sợi spandex covering cần thời gian nghỉ phù hợp. Khổ và GSM nên được đo lại sau thời gian này. Sau đó, mẫu mới đi kiểm tra giặt. Thời gian nghỉ phải được xác nhận theo tỷ lệ spandex và cấu trúc vải.
Kiểm soát mẫu và đơn hàng sản xuất
Mẫu và sản xuất nên dùng cùng logic vận hành. Nhiệt độ, overfeed và khổ cài đặt phải có hồ sơ. Công thức chất trợ cũng cần giữ nhất quán. Nếu đổi máy hoặc nguồn vải mộc, nên chạy lại mẫu đầu chuyền.
Kiểm soát chi phí trong quy trình định hình vải
Tăng tốc máy có thể giảm thời gian xử lý. Giảm nhiệt cũng có thể hạ mức tiêu thụ năng lượng. Tuy nhiên, hai thay đổi này chỉ phù hợp khi vải vẫn đạt specification. Định hình lại thường tốn kém hơn phần tiết kiệm ban đầu.
Yêu cầu test nên được cung cấp trước khi báo giá. Dung sai GSM và khổ cũng cần xác nhận sớm. Nếu tiêu chuẩn thay đổi sau nhuộm, nhà máy có thể phải chạy lại mẫu. Chi phí và thời gian khi đó đều có thể tăng.