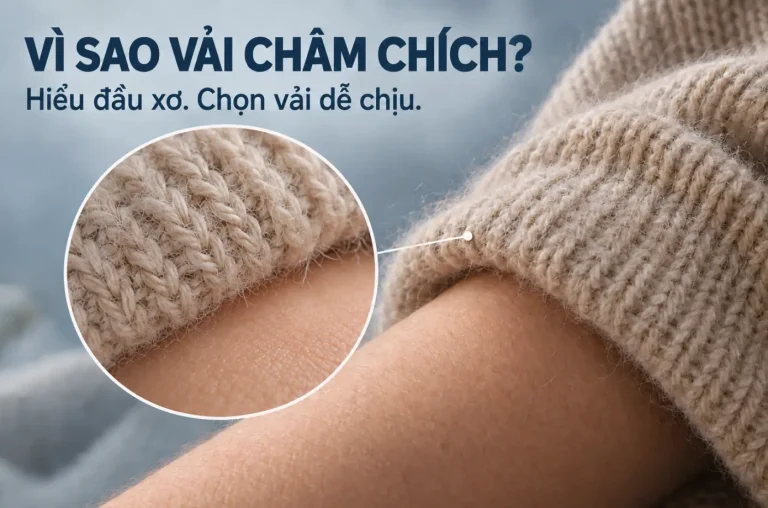
Đốt lông vải, còn gọi là singeing, là công đoạn dùng nhiệt để xử lý những đầu xơ nhô khỏi bề mặt sau khi dệt. Vải đi qua vùng nóng trong thời gian rất ngắn. Mục tiêu là làm gọn mặt vải mà không làm hỏng phần nền.
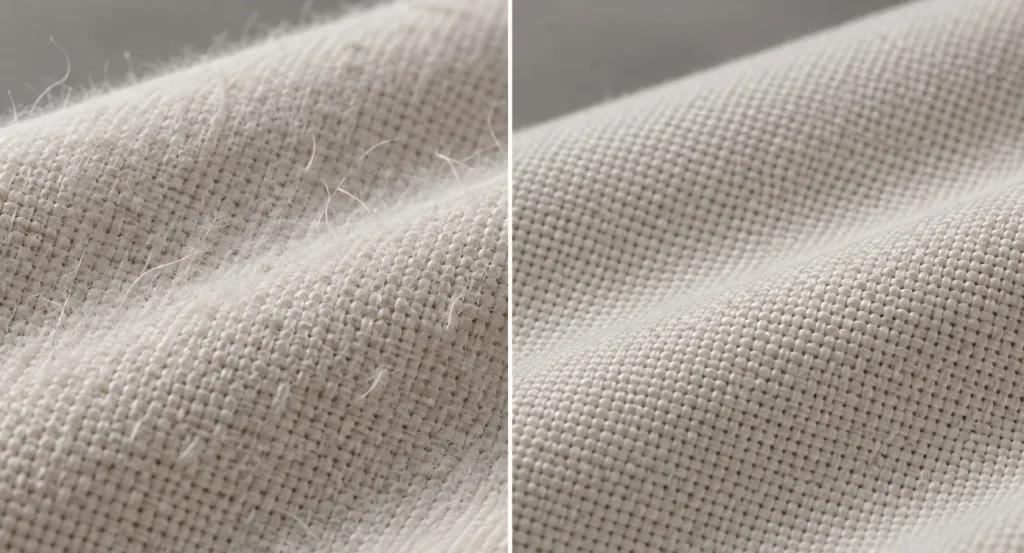
Khi xem vải mộc dưới ánh sáng xiên, có thể thấy những sợi nhỏ nhô lên. Chúng làm mặt vải trông rối và che bớt cấu trúc dệt. Nếu vải tiếp tục qua nhuộm hoặc in, lượng xơ rời còn lại cũng có thể gây trở ngại cho các bước sau.
Đốt lông vải xử lý phần nào?
Công đoạn này tập trung vào đầu xơ nằm ngoài cấu trúc chính của vải. Xơ nhô thường tơi và gần vùng nhiệt hơn. Thân vải chặt hơn, còn thời gian tiếp xúc với nhiệt rất ngắn. Vì vậy, điều chỉnh bề mặt cần đi cùng tốc độ chạy và vị trí đầu đốt.
Đốt lông không thay thế công đoạn giặt, nhuộm, in hoặc định hình. Nó cũng không làm thay đổi toàn bộ tính chất của vải. Mỗi công đoạn xử lý một mục tiêu khác nhau. Khi duyệt mẫu, cần ghi rõ mặt vải đã qua xử lý nào.
Tổng quan của OECD về hoàn tất dệt may mô tả hai cách xử lý: dùng ngọn lửa hoặc bề mặt kim loại nóng. Cả hai nhắm đến phần xơ nhô trên vật liệu. Tài liệu cũng lưu ý thứ tự công đoạn tùy vào vật liệu và thiết bị tại cơ sở hoàn tất. Có thể xem tổng quan của OECD về hoàn tất dệt may.
Vì sao nhà máy hoàn tất dùng công đoạn này?
Đốt lông vải thường được cân nhắc khi cần mặt vải gọn, đường dệt rõ hoặc bề mặt thuận lợi hơn cho nhuộm và in. Mức cải thiện thực tế cần được duyệt trên đúng loại vải.
- Hình thức: Bề mặt có thể phẳng và đồng đều hơn. Ánh nhìn còn tùy màu, cấu trúc và cách hoàn tất.
- Cảm giác tay: Ít xơ rời có thể làm mặt vải gọn hơn. Độ mềm hay độ cứng cuối cùng còn phụ thuộc vào thành phần và các bước sau đó.
- Nhuộm và in: Xơ nhô có thể giữ bụi hoặc làm biên hình in kém rõ. Hãy kiểm tra mẫu sau đúng công đoạn nhuộm hoặc in dự kiến.
Bề mặt sạch hơn không đồng nghĩa với khả năng chống bám bẩn. Cũng không thể kết luận vải sẽ không xù lông chỉ vì đã đốt. Cần tách mục tiêu làm sạch xơ nhô khỏi yêu cầu về hiệu năng của vải sau sử dụng.
Cơ chế nhiệt và máy đốt
Phương án phổ biến là cho vải chạy phẳng, căng và nhanh qua ngọn lửa gas. Một số dây chuyền dùng tấm kim loại nung nóng. Cấu tạo đầu đốt và kiểu tiếp xúc thay đổi theo máy.
Điểm then chốt là thời gian vải ở trong vùng nóng. Nếu chạy quá chậm, mặt vải chùng hoặc lửa tác động quá sâu, nền vải có thể cháy, co hoặc biến dạng. Vì thế, không chỉ nhìn con số trên bảng điều khiển. Cần xác định nhiệt đang được đo ở đâu và tác động lên vải ra sao.
Các mốc được nêu cho ngọn lửa gas là khoảng 900–1.000°C; tấm kim loại nóng khoảng 800°C. Đây không phải cài đặt chung cho mọi thiết bị. Trước khi áp dụng, hãy xác nhận đó là nhiệt độ nguồn nhiệt, vùng đốt hay bề mặt vật liệu.
Chọn mức nhiệt theo thành phần sợi
Cotton, lanh, polyester, lụa và len phản ứng với nhiệt khác nhau. Tỷ lệ pha cũng ảnh hưởng đến cách vải đáp ứng. Có thể đối chiếu thêm cách phân biệt xơ tự nhiên, xơ hóa học và vải pha trước khi chọn hướng thử.
| Nhóm vật liệu | Khoảng tham khảo | Điểm cần lưu ý |
|---|---|---|
| Cotton và lanh | Khoảng 900–1.100°C | Vẫn cần kiểm soát tốc độ, khoảng cách và thời gian tiếp xúc. |
| Polyester và xơ tổng hợp | Khoảng 500–700°C; polyester nóng chảy khoảng 255°C | Nhiệt không phù hợp có thể làm xơ chảy, tạo hạt cứng hoặc đốm sẫm. |
| Cotton pha polyester | Khoảng 700–900°C | Cần thử trên đúng tỷ lệ pha và cấu trúc vải. |
| Lụa và len | Khoảng 700–800°C, đi qua nhanh | Không nên dùng cài đặt của cotton làm chuẩn. |
Các con số trên là khoảng tham khảo, không phải tiêu chuẩn áp dụng cho mọi máy. Điểm nóng chảy 255°C của polyester không cho biết mức cài đặt nhiệt trên máy đốt. Nhiệt độ nguồn, thời gian tiếp xúc và nhiệt truyền vào mặt vải là những đại lượng khác nhau.
Với vải pha, hãy thử mẫu có cùng thành phần và cấu trúc với đơn hàng. Không lấy kết quả của cotton thuần làm chuẩn cho cotton/polyester. Cũng không dùng kết quả trên vải mỏng để cài máy cho vải dày.
Điều chỉnh tốc độ, khoảng cách và độ ẩm
Độ dày quyết định điểm bắt đầu
Vải mỏng nóng lên nhanh hơn. Trong một số quy trình, vải mỏng chạy khoảng 100–150 m/phút và đầu đốt đặt xa hơn. Vải dày thường chạy khoảng 60–80 m/phút, với đầu đốt gần hơn.
Quy tắc “mỏng thì nhanh và xa, dày thì chậm và gần” chỉ giúp chọn điểm thử ban đầu. Khi xem định lượng, cần đọc GSM cùng cấu trúc và độ phủ. GSM không tự nó cho biết độ dày của vải.
Nếu quy trình tại nhà máy dùng quy tắc tăng tốc 30%–50% khi nhiệt tăng 50°C, hãy xác nhận hai mức nhiệt được đo theo cùng một phương pháp. Sau đó kiểm tra lại mặt vải trên mẫu trước khi chạy cả cuộn.
Độ ẩm và bước chải
Vải còn ẩm có thể lấy mất một phần nhiệt trong vùng đốt. Mặt vải vì thế dễ còn xơ hoặc xử lý không đều. Mốc độ ẩm dưới 5% được nêu làm mức tham khảo. Cách đo và trạng thái vải cần thống nhất theo thiết bị.
Chải mặt vải trước khi đốt giúp dựng đầu xơ để chúng tiếp xúc với nhiệt. Bước này cần phù hợp với cấu trúc vải. Một số loại jacquard đặc biệt mỏng cần được xem xét riêng, thay vì chải theo một cài đặt chung.
Nên đốt trước hay tẩy hồ trước?
Trình tự thường gặp là đốt lông rồi tẩy hồ. Một số quy trình tẩy hồ trước, sau đó mới đốt. OECD ghi nhận tẩy hồ có thể nằm ở đầu quy trình hoặc sau công đoạn đốt, tùy vật liệu và thiết bị.
Với một số vải tổng hợp có hồ, phần hồ có thể cứng khi gặp nhiệt. Tẩy hồ trước có thể làm mặt vải mềm hơn và giúp xơ nhô tiếp xúc rõ hơn với vùng nóng. Tuy vậy, không có thứ tự phù hợp cho mọi loại vải. Hãy thử hai trình tự trên mẫu và kiểm tra mặt vải, màu cùng các bước hoàn tất phía sau.
Phân biệt đốt lông vải, cào lông và đốt lông sợi
Đốt lông khác cào lông
Đốt lông loại bỏ một phần xơ nhô bằng nhiệt. Cào lông dùng trục kim hoặc trục chải để kéo xơ lên, tạo bề mặt mềm và xốp hơn. Hai công đoạn có mục tiêu khác nhau, nên không thể thay thế cho nhau.
Nếu vải cần giữ lớp lông, thường không đốt mặt đó. Với vải mài lông, một số sợi dài ở mặt trước đã bị hạt mài cắt. Mặt sau có thể rụng bớt xơ sau nhuộm hoặc mercer hóa.
Vải mài dùng để in đôi khi cần thử đốt nhẹ. Mục đích là xem biên hình có rõ hơn mà vẫn giữ được phong cách bề mặt hay không. Có thể tham khảo thêm công đoạn cào lông vải và ảnh hưởng đến độ bền.
Đốt lông vải khác đốt lông gas sợi cotton
Đốt lông gas trên sợi cotton xử lý phần xơ thừa trên thân sợi. Đốt lông vải diễn ra trên bề mặt vật liệu sau khi dệt. Không chuyển thông số của máy đốt sợi sang máy đốt vải. Kết quả ở sợi cũng không tự động chứng minh hiệu năng của vải thành phẩm.
Cách kiểm tra dấu hiệu đốt lông trên mẫu
Quan sát bằng mắt và tay giúp sàng lọc, nhưng không thay cho tiêu chí nghiệm thu đã thống nhất. Nên xem cả mặt trước, mặt sau và mép vải dưới ánh sáng ổn định.
- Mặt vải: Mẫu đã xử lý thường có ít đầu xơ dài hơn. Khi nghiêng vải dưới ánh sáng, mẫu chưa xử lý có thể lộ sợi dài trên 5 mm.
- Mép vải: Sau đốt, sợi ngang ở biên có thể không còn dài ngắn đồng đều. Hãy so với mẫu cùng cấu trúc và tình trạng biên.
- Xơ tổng hợp: Mép vải có thể xuất hiện hạt nhỏ do xơ nóng chảy. Hạt cứng hoặc đốm sẫm cần được xem như dấu hiệu để kiểm tra lại mức nhiệt.
Không nên kết luận chỉ từ một điểm trên cuộn. Hãy lấy mẫu đại diện theo vị trí đã thỏa thuận. Ghi lại mặt được xử lý, thành phần, màu và trạng thái trước khi so với mẫu chuẩn.
Chấm độ sạch và kiểm tra hiện tượng xù lông
Một số cơ sở dùng bảng ảnh để chấm độ sạch theo thang 1–5, trong đó cấp 5 là sạch nhất. Mức 3–4 thường được dùng làm mục tiêu tham khảo. Yêu cầu cao có thể đặt từ cấp 4 trở lên, còn vải mỏng có thể chấp nhận cấp 3. Hai bên cần dùng cùng bảng mẫu và điều kiện ánh sáng. Đây không phải thang điểm chung cho mọi nhà máy.
ISO 12945-4 đề cập đánh giá trực quan hiện tượng vón lông, xù lông và bết mặt trên vải. Tiêu chuẩn này không tự thay thế bảng chấm độ sạch sau đốt. Nếu cần kiểm tra mức xù sau ma sát hoặc giặt, hãy ghi rõ mẫu, phương pháp và điều kiện thử. Có thể xem phạm vi đánh giá trực quan theo ISO 12945-4.
Đốt lông vải có làm thành phẩm hết xù không?
Không. Đốt lông xử lý xơ nhô tại thời điểm hoàn tất, còn hiện tượng xù sau sử dụng chịu ảnh hưởng của ma sát, cấu trúc, thành phần và cách giặt. Nếu đơn hàng có yêu cầu chống xù, hãy đánh giá trên vải hoặc sản phẩm ở trạng thái sử dụng dự kiến.
Dấu hiệu quá lửa và cách giảm rủi ro
Nhiệt quá cao, tốc độ quá chậm hoặc đầu đốt quá gần có thể làm nền vải cứng tay. Vải cũng có thể co khổ hoặc giảm độ bền xé. Polyester có thể chảy và để lại chấm đen. Nếu vải có spandex, nhiệt trực tiếp có thể làm sợi đứt hoặc giảm đàn hồi.
Trước khi chạy, cần làm sạch muội ở đầu đốt để ngọn lửa ổn định. Giữ vải phẳng và căng đều. Sau vùng đốt, hệ thống cần dập lửa và làm nguội theo thiết kế máy. Tàn lửa còn lại có thể làm thủng vải.
Thử mẫu trước khi sản xuất cả cuộn. Ghi tốc độ, khoảng cách, cách đo nhiệt, độ ẩm và mặt vải đã xử lý. Sau đó kiểm tra độ sạch, tay vải, khổ và dấu hiệu cháy. Thay đổi từng thông số một sẽ giúp nhận ra yếu tố gây chênh lệch.