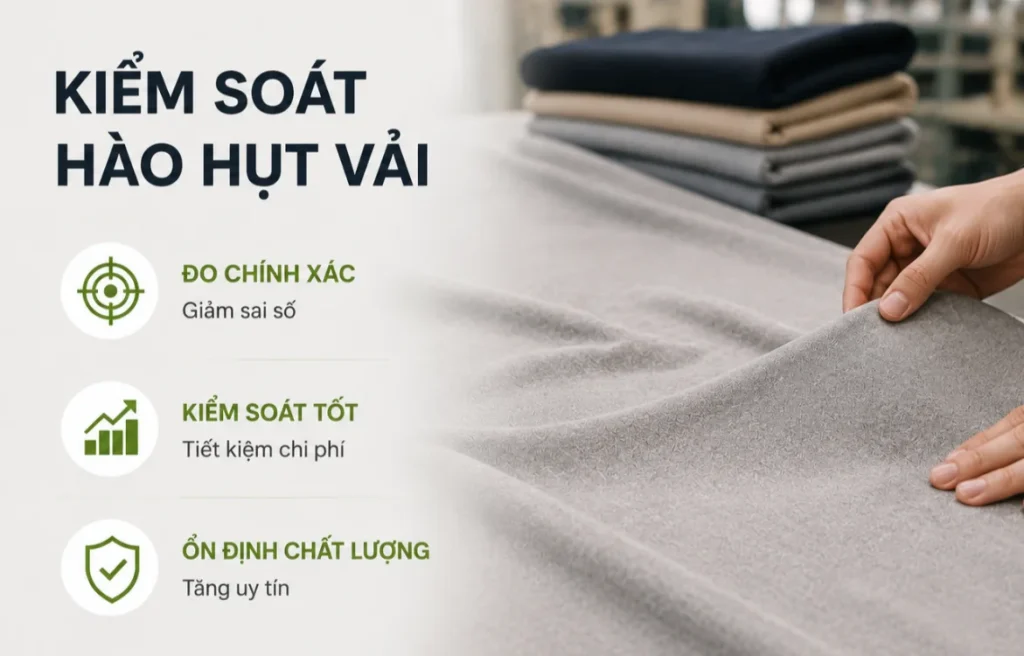
Kiểm soát hao hụt vải ảnh hưởng trực tiếp đến chi phí nguyên liệu và sản lượng thành phẩm. Đây cũng là yếu tố quan trọng trong tính giá đơn hàng. Nếu định mức thiếu chính xác, biên lợi nhuận có thể giảm dù sản lượng vẫn ổn định.
Một cây vải phải đi qua nhiều công đoạn trước khi thành sản phẩm. Hao hụt có thể phát sinh khi kiểm vải, cắt, nhuộm và hoàn tất. Đầu cây, vùng lỗi, xơ rời, xén biên và sửa màu đều làm giảm lượng vải hữu dụng.
Tổng hao hụt trong một số quy trình có thể đạt 15%–20%. Một số trường hợp còn cao hơn. Với đơn vị sử dụng 50 triệu mét mỗi năm, giảm một điểm phần trăm có thể tạo ra khoản tiết kiệm đáng kể.
Giá trị tiết kiệm thực tế phụ thuộc vào nhiều yếu tố. Trong đó có giá mua, định lượng, khổ vải, thành phần và sản lượng. Vì vậy, mỗi nhà máy cần xây dựng đường cơ sở riêng.
Các tỷ lệ dưới đây là mốc tham khảo cho quản lý sản xuất. Chúng không thay thế định mức của từng nhà máy. Trước khi áp dụng, cần đối chiếu với vật liệu, thiết bị, quy trình và phương pháp đo thực tế.
Kiểm soát hao hụt vải phải bắt đầu từ cách đo
Không thể giảm hao hụt nếu các bộ phận dùng cách tính khác nhau. Kho có thể nhập vải theo kilogram. Bộ phận cắt lại theo dõi bằng mét hoặc số chi tiết. Chênh lệch đơn vị dễ làm kết quả sai lệch.
Phân biệt hao hụt theo chiều dài và khối lượng
Hao hụt theo chiều dài phù hợp với đơn hàng quản lý bằng mét. Tuy nhiên, số mét chưa phản ánh thay đổi về khổ. Vải có thể giữ nguyên chiều dài nhưng khổ hữu dụng đã giảm.
Hao hụt theo khối lượng thường dùng trong nhuộm và hoàn tất. Cách tính này chịu ảnh hưởng của độ ẩm. Thuốc nhuộm và chất hoàn tất bám trên vải cũng làm khối lượng thay đổi.
Hiệu suất sử dụng vải nên tính theo diện tích chi tiết hữu ích. Phần đầu cây có thể tái sử dụng cần ghi riêng. Mảnh vụn không thể phục hồi cũng cần một mã nguyên nhân độc lập.
Dữ liệu cần ghi theo từng cây vải
Phiếu theo dõi nên có mã cây, lô sợi và thành phần. Cần ghi thêm cấu trúc, màu, khổ và định lượng ban đầu. Công đoạn, máy và ca sản xuất cũng phải được lưu.
Khi xuất hiện chênh lệch, người quản lý có thể truy ngược nguyên nhân. Một tỷ lệ giống nhau chưa chắc đến từ cùng một lỗi. Vải cotton và polyester cũng không nên dùng chung định mức.
Có thể phân nhóm dữ liệu theo cấu trúc vải dệt kim. Khi phân tích nguyên liệu, nên tách riêng sợi cotton dùng cho dệt kim, polyester, sợi pha và sợi co giãn.
Ba cơ chế chính tạo ra hao hụt vải
Hao hụt tại công đoạn cắt
Đầu cây, khoảng cách giữa chi tiết và biên an toàn là nguồn hao hụt phổ biến. Vùng tránh khuyết tật cũng làm giảm hiệu suất sơ đồ. Mức ảnh hưởng tăng khi rập có nhiều hình dạng phức tạp.
Giác sơ đồ thủ công phụ thuộc nhiều vào kinh nghiệm. Người vận hành thường để dư nhằm tránh thiếu vải. Mức dư có thể thay đổi giữa các ca hoặc giữa những người thực hiện.
Vải sọc, caro và vải có chiều lông cần canh chính xác. Những vật liệu này thường có hiệu suất thấp hơn vải trơn. Vì vậy, không nên so sánh chúng bằng cùng một mục tiêu.
Hao hụt trong tiền xử lý và nhuộm
Dầu kéo sợi, sáp và pectin có thể bị loại trong tiền xử lý. Vỏ hạt và tạp chất trên cotton cũng làm khối lượng giảm. Một phần thay đổi này thuộc yêu cầu công nghệ.
Xử lý quá mức lại gây tổn thương không cần thiết. Nồng độ hóa chất cao có thể làm tăng lượng xơ hòa tan. Nhiệt độ và thời gian dài cũng làm rủi ro tăng lên.
Xơ tự do có thể tách khỏi bề mặt trong quá trình vận hành. Cắt đầu nối và lấy mẫu bồn tiếp tục tạo hao hụt. Khi phải sửa màu, vải chịu thêm một chu kỳ hóa chất và nhiệt.
Hao hụt trong hoàn tất
Chải, mài và xén lông tác động trực tiếp lên bề mặt vải. Mỗi lượt chạy có thể lấy đi một phần xơ. Áp lực và tốc độ máy cũng ảnh hưởng đến kết quả.
Xén biên làm giảm khổ hữu dụng. Định hình không phù hợp có thể làm vải co hoặc bị kéo quá mức. Khi đó, chiều dài, khổ và định lượng cùng thay đổi.
Độ ẩm tạo ra một phần chênh lệch khó nhận biết. Vải mộc có thể ẩm hơn vải hoàn tất. Nếu cân ở hai điều kiện khác nhau, phần chênh lệch dễ bị xem nhầm là hao hụt sản xuất.
Giảm hao hụt tại công đoạn cắt
Chuyển từ giác sơ đồ theo kinh nghiệm sang dữ liệu
Phần mềm giác sơ đồ có thể thử nhiều cách lồng chi tiết. Hệ thống cũng giúp kiểm soát khoảng cách và hướng rập. Tuy nhiên, dữ liệu đầu vào phải chính xác.
Thông tin cần thiết gồm khổ thực tế và chiều dài bàn cắt. Tỷ lệ cỡ, số lượng mỗi cỡ và hướng sợi cũng phải rõ. Với vải sọc, yêu cầu đối sọc cần được thiết lập trước.
Một trường hợp tại Zaozhuang ghi nhận mức giảm năm điểm phần trăm trên một mã hàng. Hiệu suất cắt tăng hơn 40%. Tỷ lệ đạt ngay được ghi nhận ở mức 99,8%.
Trường hợp này có sản lượng khoảng 2,8 triệu sản phẩm hoặc bộ mỗi năm. Khoản tiết kiệm được nêu là 2 triệu nhân dân tệ. Kết quả không thể dùng làm mức bảo đảm cho nhà máy khác.
Kết nối bản đồ lỗi với sơ đồ cắt
Kiểm vải bằng camera có thể ghi vị trí và kích thước khuyết tật. Hệ thống AI còn có thể phân nhóm loại lỗi. Dữ liệu sau đó được chuyển sang phần mềm giác.
Sơ đồ có thể tự điều chỉnh để tránh vùng không đạt. Cách này giảm diện tích phải loại bỏ. Mức tăng hiệu suất được ghi nhận trong một số trường hợp là 5%–10%.
Trước khi đầu tư, nhà máy nên chạy thử trên nhiều cây vải. Mẫu thử cần có mức lỗi và màu khác nhau. Kết quả camera phải được so sánh với kiểm tra thủ công.
Các chỉ số quan trọng gồm tỷ lệ phát hiện đúng và phát hiện thiếu. Cảnh báo nhầm cũng cần được ghi lại. Hệ thống chỉ tạo giá trị khi tọa độ lỗi truyền chính xác.
Quản lý đầu cây và phần dư
Không nên đưa mọi phần dư vào cùng một nhóm phế liệu. Đầu cây còn đủ chiều dài có thể dùng cho mẫu. Một số phần phù hợp với nẹp, túi hoặc chi tiết nhỏ.
Vật liệu thu hồi nên phân loại theo thành phần và màu. Khổ cùng chiều dài tối thiểu cũng cần được ghi. Chỉ tái sử dụng khi yêu cầu chất lượng cho phép.
Một trường hợp tại Quảng Châu ghi nhận hiệu suất tăng từ 80% lên 93%. Chi phí vải giảm khoảng 20.000 nhân dân tệ mỗi tháng. Tỷ lệ giao đúng hạn tăng từ 80% lên 97%.
Tỷ lệ làm lại trong trường hợp này giảm 35%. Tuy nhiên, hiệu quả còn phụ thuộc cơ cấu đơn hàng. Nhà máy nên dùng dữ liệu thử nghiệm của mình để tính thời gian hoàn vốn.
Kiểm soát hao hụt vải trong tiền xử lý và nhuộm
Thiết lập định mức theo thành phần
Vải cotton, polyester/cotton và polyester không có cùng mức giảm khối lượng. Cấu trúc xốp thường mất nhiều hơn cấu trúc chặt. Sợi thô cũng có thể khác sợi mảnh.
| Nhóm vải dệt kim | Màu trắng | Màu nhạt | Màu trung bình hoặc đậm |
|---|---|---|---|
| 100% cotton | 7%–10% | 7%–9% | 6%–9% |
| Polyester/cotton | 7%–9% | 6%–8% | 5%–8% |
| 100% polyester | 4%–6% | ||
Đây là khoảng tham khảo cho vải dệt kim. Nhà máy cần điều chỉnh theo cấu trúc và tuyến công nghệ. Phương pháp cân và điều kiện độ ẩm phải thống nhất.
Nếu vải polyester vượt 6%, nên kiểm tra lượng dầu trên nguyên liệu. Tuy vậy, dầu không phải nguyên nhân duy nhất. Cần xem thêm xơ rời, cặn lọc và sai số cân.
Định mức nên tách theo thành phần, chi số và kiểu dệt. Độ sâu màu cũng ảnh hưởng đến quy trình. Không nên đặt cotton interlock và polyester single jersey trong cùng một nhóm.
Kiểm soát kiềm, nhiệt độ và thời gian
Tiền xử lý phải đủ để loại tạp chất và giúp vải thấm đều. Dùng thêm hóa chất chưa chắc cải thiện kết quả. Xử lý quá mức có thể làm giảm độ bền.
Ở công đoạn giũ hồ và nấu, lượng kiềm cần được kiểm soát. Nhiệt độ phải phù hợp với thành phần. Thời gian giữ nhiệt cũng cần được ghi trong hồ sơ.
Một quy trình enzyme được ghi nhận có mức hao hụt khoảng 2,5%. Mức này thấp hơn một số xử lý axit hoặc kiềm. Tuy nhiên, kết quả phụ thuộc loại enzyme và cấu trúc vải.
Nếu muốn thay đổi quy trình, nên bắt đầu bằng mẫu nhỏ. Cần kiểm tra độ sạch, độ thấm và độ bền. Màu sau xử lý cũng phải được đánh giá.
Giảm sửa hàng bằng xác nhận bồn đầu
Sửa màu làm tăng thời gian sản xuất và lượng hóa chất sử dụng. Vải còn chịu thêm nhiệt và tác động cơ học. Nhiều lần sửa có thể thay đổi cảm giác tay.
Mục tiêu tham khảo là giữ tỷ lệ sửa hàng dưới 3%. Mỗi nhà máy cần điều chỉnh theo nhóm màu. Màu khó hoặc cấu trúc phức tạp có thể cần giới hạn khác.
Trước bulk order, cần xác nhận lab dip và công thức màu. Nguồn nước, loại máy và tải bồn cũng phải được khóa. Đường cong nhiệt cần được lưu theo phiên bản.
Lab dip đạt không bảo đảm bồn lớn sẽ hoàn toàn giống mẫu. Bồn đầu cần có người chịu trách nhiệm phê duyệt. Sai lệch phải được xử lý trước khi chạy toàn bộ đơn hàng.
Quy trình có thể kết hợp với hướng dẫn tại quy trình nhuộm và giặt hoàn tất vải dệt kim. Khi kiểm tra sau giặt, các bên phải thống nhất phương pháp.
Có thể đối chiếu ISO 6330:2021 về giặt và sấy trong thử nghiệm dệt may. Liên kết này không có nghĩa sản phẩm đang áp dụng hoặc đã đạt tiêu chuẩn đó.
Giảm hao hụt trong hoàn tất vải
Kiểm soát định hình và độ co
Mức hao hụt tham khảo cho xử lý nước và định hình là 3%–4%. Kết quả thay đổi theo thành phần và cấu trúc. Vải có spandex cần được theo dõi riêng.
Cấp dư và tỷ lệ kéo trên kim ảnh hưởng trực tiếp đến khổ. Định hình quá căng có thể làm định lượng giảm. Cấp dư quá cao lại làm định lượng tăng.
Mục tiêu độ co ngang có thể đặt quanh giá trị yêu cầu ±0,5%. Đây không phải mức chung cho mọi vải. Phương pháp giặt và đo phải được ghi rõ.
Để kiểm soát hao hụt vải, cần xem đồng thời nhiều chỉ số. Trong đó có khổ, định lượng, chiều dài và độ co. Chỉ tối ưu một chỉ số có thể làm chỉ số khác lệch.
Định lượng chải, mài và xén lông
Chải lông có mức hao hụt tham khảo từ 1% đến 2,5%. Mài lông cũng có thể nằm trong khoảng này. Xén lông có thể làm giảm thêm 1%–3%.
Với fleece tạo hạt, tổng hao hụt có thể đạt 11%–19%. Cấu trúc dệt và chiều cao lông phải phù hợp. Nếu hai yếu tố không đồng bộ, hao hụt dễ vượt định mức.
Mỗi mã hàng nên quy định số lượt chạy và chiều cao lông. Áp lực, tốc độ và hướng chạy cũng cần được lưu. Mẫu tay phải đi kèm thông số máy.
Không nên tăng số lượt chỉ để tạo cảm giác mềm hơn. Bộ phận kỹ thuật có thể làm nhiều cấp mẫu. Mỗi cấp cần ghi cảm giác tay và lượng xơ mất.
Chuẩn hóa chiều rộng xén biên
Nhiều nhà máy thường xén biên rộng từ 3 đến 5 cm. Mức này có thể lớn hơn nhu cầu thực tế. Trong điều kiện phù hợp, có thể thử giảm xuống 1,5–2 cm.
Biên vải phải còn ổn định sau khi giảm. Khổ thành phẩm cũng phải đạt yêu cầu. Không nên giảm nếu phát sinh cuộn mép hoặc mất vùng kẹp.
Một công thức cũ sử dụng chiều rộng xén, khổ ban đầu và hệ số 0,2. Đơn vị của hệ số này chưa rõ. Vì vậy, không nên dùng trực tiếp để tính giá.
Cách an toàn hơn là đo phần khổ bị loại bỏ. Sau đó quy đổi theo chiều dài và định lượng thực tế. Số liệu cần so sánh với lượng đầu vào cùng lô.
Kiểm soát độ ẩm khi cân
Các mức hồi ẩm thường được dùng làm tham khảo gồm cotton 8,5%. Polyester có mức 0,4%. Polyester/cotton được nêu ở mức khoảng 4,5%.
Những con số này không phải điều kiện thanh toán chung cho mọi hợp đồng. Thành phần pha và môi trường cân có thể làm kết quả thay đổi. Hai bên cần thống nhất trước khi giao nhận.
Vải mộc và vải hoàn tất nên được cân trong điều kiện tương đương. Phiếu cân cần ghi thời gian và môi trường. Thiết bị cũng phải được kiểm tra định kỳ.
Nếu mua theo kilogram nhưng giao theo mét, cần theo dõi thêm định lượng. Khổ thực tế cũng ảnh hưởng lượng vải hữu dụng. Chỉ nhìn chênh lệch khối lượng sẽ không đủ.
Những sai lầm làm hao hụt duy trì ở mức cao
Xem hao hụt là điều không thể thay đổi
Một phần hao hụt là cần thiết cho công nghệ. Phần còn lại có thể đến từ thao tác hoặc quy trình. Không tách hai nhóm này sẽ che khuất cơ hội cải tiến.
Mức giảm từ 15% xuống dưới 8% có thể là mục tiêu tham khảo. Tuy nhiên, không phải nhà máy nào cũng đạt ngay. Cần đo đường cơ sở trước khi đặt KPI.
Để dư quá lớn khi giác sơ đồ
Để dư giúp giảm nguy cơ thiếu vải trong ngắn hạn. Nhưng phần dư lớn làm giá thành tăng. Phần mềm chỉ hiệu quả khi dữ liệu rập chính xác.
Mức tăng hiệu suất 5%–10% không nên dùng làm cam kết. Nhà máy cần so sánh cùng một bộ rập. Khổ, tỷ lệ cỡ và yêu cầu canh hoa phải giống nhau.
Dùng một quy trình cho mọi vật liệu
Cotton và polyester không phản ứng giống nhau với nhiệt. Polyester/cotton còn cần cân bằng hai nhóm xơ. Một đường cong chung có thể gây xử lý thiếu hoặc quá mức.
Hồ sơ cần tách theo thành phần và cấu trúc. Màu trắng, màu nhạt và màu đậm cũng nên được phân nhóm. Mỗi thay đổi phải có phiên bản rõ ràng.
Chỉ theo đuổi cảm giác tay
Chải và mài thêm có thể làm bề mặt mềm hơn. Đồng thời, lượng xơ bị lấy đi cũng tăng. Cảm giác tay cần được cân bằng với độ bền.
Nếu khách thay đổi yêu cầu sau khi duyệt mẫu, cần tính lại hao hụt. Thời gian và chi phí cũng phải được đánh giá. Không nên giữ nguyên báo giá cũ.
Phụ thuộc vào sửa hàng
Sửa hàng là biện pháp khắc phục, không phải phương pháp kiểm soát. Nhiều lần xử lý có thể làm vải yếu hơn. Màu và cảm giác tay cũng có thể thay đổi.
Xác nhận bồn đầu giúp phát hiện sai lệch sớm. Kiểm tra trực tuyến và biểu đồ SPC hỗ trợ theo dõi xu hướng. Lỗi nên được xử lý trước khi lan sang cả lô.
Cách tiếp cận theo quy trình có thể đối chiếu tại tài liệu ISO về quản lý chất lượng. Liên kết chỉ cung cấp nguyên tắc tham khảo. Nó không hàm ý doanh nghiệp có chứng nhận ISO.
Quy trình chuẩn hóa kiểm soát hao hụt vải
Bước 1: Thiết lập đường cơ sở
Ghi lượng đầu vào và đầu ra của từng công đoạn. Theo dõi khổ, định lượng, chiều dài và độ ẩm. Phần tái sử dụng cần tách khỏi phế liệu.
Bước 2: Phân loại nguyên nhân
Mỗi chênh lệch phải có mã nguyên nhân. Có thể chia theo nguyên liệu, máy, thao tác và chất lượng. Không nên dùng một mã “hao hụt chung”.
Bước 3: Chạy thử giải pháp
Giải pháp mới nên được thử trên quy mô nhỏ. Điều kiện trước và sau phải tương đương. Kết quả cần đủ số lô để tránh kết luận từ một lần chạy.
Bước 4: Khóa tham số
Thông số giác, nhuộm và hoàn tất cần được lưu. Người phê duyệt và ngày hiệu lực phải rõ. Khi thay đổi, hệ thống cần tạo phiên bản mới.
Bước 5: Đánh giá định kỳ
Dữ liệu có thể được tổng hợp mỗi ngày. Nhóm sản xuất nên phân tích hằng tuần. Các trường hợp vượt mức cần được xem xét mỗi tháng.
| Công đoạn | Dữ liệu trọng tâm | Mục tiêu quản lý |
|---|---|---|
| Cắt | Khổ, sơ đồ, tỷ lệ cỡ, vùng lỗi, phần dư | Tăng diện tích chi tiết hữu ích |
| Tiền xử lý và nhuộm | Khối lượng, công thức, nhiệt độ, số lần sửa | Ổn định bồn đầu và giảm sửa màu |
| Hoàn tất | Khổ, định lượng, độ co, xén biên, độ ẩm | Giữ thông số trong giới hạn đã duyệt |
| Chất lượng | Loại lỗi, máy, ca và tần suất lặp lại | Phát hiện nguyên nhân trước khi lỗi lan rộng |
Lưu thông số riêng cho từng nhóm vải
Vải cotton dệt kim không nên dùng chung định mức với polyester/cotton dệt thoi. Fleece và velvet cũng cần hồ sơ riêng. Mỗi nhóm có cấu trúc bề mặt khác nhau.
Hồ sơ nên gồm thành phần, chi số sợi và kiểu dệt. Khổ, định lượng và tuyến công nghệ cũng cần được lưu. Cần bổ sung lỗi phổ biến cùng biện pháp xử lý.
Khi mã tương tự quay lại, dữ liệu cũ có thể dùng làm điểm bắt đầu. Tuy nhiên, vẫn phải xác nhận bằng mẫu. Lô sợi, màu và thiết bị có thể đã thay đổi.
Với vải có spandex, cần ghi điều kiện nhiệt dự kiến. Cấu trúc đàn hồi cũng ảnh hưởng đến độ co. Không nên suy luận tính năng vải chỉ từ thông số sợi.
Điều chỉnh theo ứng dụng cuối
Socks, underwear, sportswear và knitwear có yêu cầu khác nhau. Tất cần độ ôm và khả năng hồi phục. Đồ lót thường quan tâm độ mềm cùng ổn định sau giặt.
Mẫu áo len 12G cần chi số phù hợp với máy. Cấu trúc dùng trên máy dệt vớ 18G cũng cần kiểm tra riêng. Hai thông số này không áp dụng cho mọi sản phẩm.
Trước khi chạy mẫu, bên mua nên gửi rõ ứng dụng và cấu trúc dự kiến. Cần cung cấp gauge máy nếu đã xác định. Điều này giúp giảm số lần điều chỉnh.