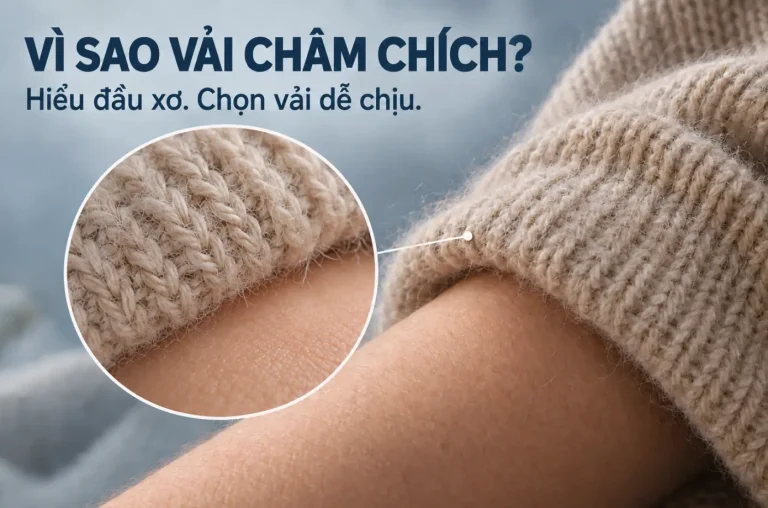
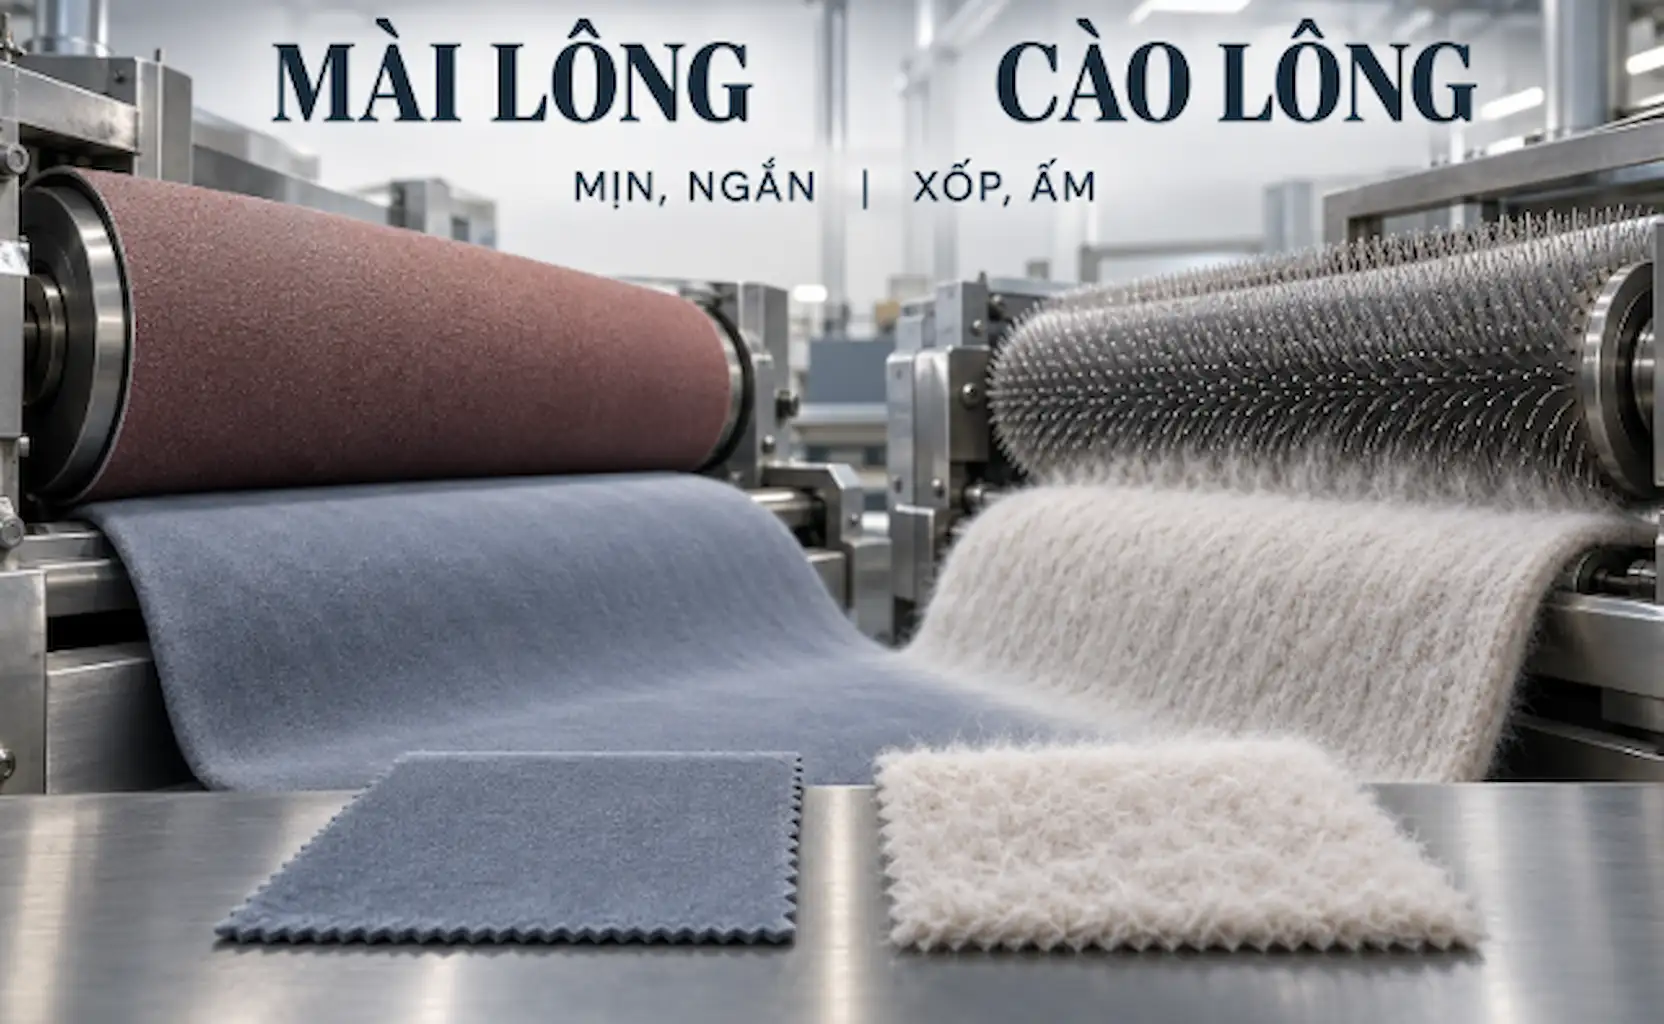
Mài lông và cào lông vải đều làm thay đổi bề mặt vải, nhưng cơ chế hoàn toàn khác nhau. Mài lông dùng trục nhám để mài ngắn phần xơ nhô ra ngoài. Cào lông dùng trục kim để kéo xơ lên khỏi thân sợi hoặc vòng dệt kim.
Vì vậy, mài lông thường tạo mặt vải ngắn, mịn và gọn. Cào lông thường tạo bề mặt xốp, bông và có chiều sâu hơn. Sự khác biệt này ảnh hưởng đến cảm giác tay, độ bền, độ xù và cách chọn công nghệ.
Với khách hàng B2B, chỉ hỏi “vải có mềm không?” là chưa đủ. Cần xác định sản phẩm cuối cần mặt mịn, độ ấm, độ bền hay khả năng giữ lông sau giặt.
Mài lông và cào lông vải khác nhau ở cơ chế nào?
Mài lông tác động chủ yếu lên lớp xơ nằm trên bề mặt sợi. Trục nhám làm phần xơ này ngắn hơn. Sau xử lý, mặt vải thường phẳng và ít bông hơn.
Cào lông lại sử dụng các đầu kim nhỏ để móc và kéo xơ ra ngoài. Các xơ được dựng lên, tạo thành lớp lông có chiều cao và mật độ nhất định.
Đây là điểm khác biệt quan trọng nhất. Mài lông thiên về làm gọn và làm mịn mặt vải. Cào lông thiên về tạo độ bông và tăng cảm giác ấm.
Tên gọi giữa các nhà máy đôi khi không giống nhau. Một nơi dùng “mài lông”, nơi khác dùng sanding hoặc sueding. Với cào lông, các thuật ngữ raising và napping cũng thường xuất hiện.
Do đó, nên xác nhận bằng loại trục, hướng tác động và mục tiêu bề mặt. Không nên chỉ dựa vào tên công đoạn trên phiếu đặt hàng.
Mài lông vải dùng trục nhám để làm gọn mặt
Mài lông thường dùng một hoặc nhiều trục phủ giấy nhám. Vải được mở khổ rồi dẫn qua vùng tiếp xúc với trục mài. Hạt nhám xử lý phần xơ nhô trên thân sợi.
Hiệu ứng sau mài thường là mặt vải lì, mịn và ngắn. Một số mã hàng có thể tạo cảm giác giống peach skin. Một số khác được xử lý để gần với bề mặt da lộn nhẹ.
Công nghệ này thường phù hợp với vải dệt thoi mật độ cao. Polyester pha và một số loại cotton mảnh cũng có thể dùng mài lông.
Tuy nhiên, nền vải phải đủ chắc. Nếu vải quá mỏng, lượng xơ dự trữ không đủ cho xử lý cơ học. Tăng lực mài lúc này dễ làm lộ nền hoặc giảm độ bền.
Những thông số cần theo dõi khi mài lông
Hạt nhám quyết định mức độ cắt xơ trên mặt vải. Hạt thô thường tạo hiệu ứng nhanh và mạnh. Hạt mịn cho cảm giác mềm, ngắn và sạch hơn.
Tốc độ trục mài cũng cần được ghi lại. Khi trục quay nhanh hơn tốc độ chạy vải, lực ma sát sẽ tăng. Chênh lệch quá lớn có thể làm mặt vải bị mỏng.
Độ ôm của vải quanh trục ảnh hưởng đến thời gian tiếp xúc. Góc ôm lớn thường làm tác động mạnh hơn. Lực căng không đều lại dễ tạo sọc giữa biên và giữa khổ.
Độ ẩm cũng cần được kiểm soát. Nhiều mã mài lông cần bề mặt tương đối khô. Vải quá ẩm có thể tạo hiệu ứng không đồng đều.
Tài liệu về hoàn tất cơ học trong dệt may cũng phân biệt rõ sanding và napping. Đây là tài liệu hữu ích khi buyer cần xác nhận thiết bị.
Với cotton, làm sạch xơ trước đó cũng giúp giảm bụi trong quá trình xử lý. Công đoạn đốt lông gas sợi cotton có thể hỗ trợ làm gọn mặt sợi.
Tuy nhiên, đốt lông gas và mài lông không thay thế cho nhau. Một công đoạn xử lý xơ trên thân sợi. Công đoạn còn lại tạo hiệu ứng trực tiếp trên mặt vải.
Cào lông vải dùng trục kim để tạo độ bông
Cào lông sử dụng trục kim hoặc trục nâng lông. Bề mặt trục có nhiều đầu kim cong, được sắp xếp theo hướng nhất định.
Khi vải đi qua trục, kim móc vào xơ trên bề mặt. Xơ được kéo ra và dựng lên. Sau nhiều lượt, vải hình thành lớp lông rõ hơn.
Lớp xơ nổi tạo thêm khoảng không khí giữa các sợi. Vì vậy, mặt vải thường có cảm giác mềm và ấm hơn. Hiệu ứng này thường thấy ở fleece, vải nỉ, vải len và một số loại knitwear.
Cào lông không phải lúc nào cũng làm vải tốt hơn. Xơ càng dài và càng rời thì nguy cơ rụng lông càng cao. Vải dùng cho sản phẩm giặt thường xuyên cần được kiểm tra kỹ hơn.
Kim, hướng trục và số lượt xử lý
Mật độ kim ảnh hưởng đến lượng xơ được kéo lên. Kim dày thường tạo mặt bông hơn. Kim thưa phù hợp với hiệu ứng nhẹ và nền vải mỏng hơn.
Chiều cao kim cũng ảnh hưởng đến độ sâu của tác động. Kim quá cao có thể kéo quá nhiều xơ. Nền vải sau đó dễ mỏng hoặc giảm độ bền.
Góc kim quyết định cách kim móc và nhả xơ. Hướng trục thuận thường giúp làm phẳng lớp lông. Hướng trục nghịch thường tạo hiệu ứng dựng rõ hơn.
Một số nhà máy dùng cụm “điểm bắt đầu cào” để mô tả vùng cân bằng giữa tốc độ trục và tốc độ vải. Đây không phải mức chung cho mọi máy.
Buyer nên yêu cầu ghi rõ tốc độ, lực căng và số lượt. Chỉ ghi “đã cào lông” chưa đủ để xác định kết quả.
Vì sao nhiều lượt nhẹ thường an toàn hơn?
Một lượt cào quá mạnh có thể tạo lông nhanh. Tuy nhiên, lực sẽ tập trung vào một phần xơ và thân vải.
Vải có thể bị mỏng, lộ nền hoặc giảm độ bền. Bề mặt cũng dễ xuất hiện vùng dày, vùng thưa.
Nhiều xưởng chọn cách cào nhẹ qua nhiều lượt. Cách này giúp điều chỉnh chiều cao lông từng bước.
Với vải len hoặc vải pha len, độ ẩm cần được xác nhận riêng. Một số quy trình dùng trạng thái ẩm khoảng 60–70%. Đây chỉ là mức tham khảo.
Thành phần xơ, loại máy và mục tiêu cuối cùng vẫn quyết định thông số phù hợp.
Chải và xén lông sau cào
Sau khi cào, xơ rời thường vẫn còn trên mặt vải. Công đoạn xén giúp làm đều chiều cao lớp lông. Chải tiếp tục loại bớt xơ chưa bám chắc.
Trong tài liệu kỹ thuật, brushing không phải lúc nào cũng đồng nghĩa với napping. CottonWorks cũng phân biệt các công đoạn này theo cơ chế và hiệu ứng bề mặt.
Vì vậy, nên hỏi rõ mỗi trục đang làm nhiệm vụ kéo, dựng, chải hay xén. Cách xác nhận này giúp tránh hiểu sai khi chuyển mẫu giữa các nhà máy.
Các yếu tố về độ mềm, độ bền và rụng xơ cũng được phân tích thêm trong phần xử lý cào lông vải.
So sánh nhanh mài lông và cào lông vải
| Tiêu chí | Mài lông | Cào lông |
|---|---|---|
| Cơ chế | Trục nhám mài ngắn xơ trên bề mặt | Trục kim kéo xơ nổi khỏi thân sợi |
| Chiều dài lông | Thường ngắn và thấp | Thường dài và rõ hơn |
| Cảm giác tay | Mịn, lì, gọn và giống peach skin | Xốp, bông, ấm và có chiều sâu |
| Thiết bị | Máy mài và trục giấy nhám | Máy cào, trục kim, trục chải và máy xén |
| Vải phù hợp | Vải dệt thoi, mật độ cao và vải pha | Fleece, vải nỉ, len và vải dệt kim |
| Rủi ro | Lộ nền, sọc, mỏng mặt và đổi màu | Rụng lông, xù, lộ nền và lệch hướng lông |
| Hiệu ứng chính | Mặt mịn, ngắn và sạch | Mặt bông, xốp và giữ khí tốt hơn |
Nhìn nhanh thiết bị cũng giúp phân biệt hai công nghệ. Trục phủ giấy nhám thường thuộc máy mài. Trục có nhiều đầu kim nhỏ thường thuộc máy cào.
Tuy nhiên, một dây chuyền có thể kết hợp nhiều loại trục. Mẫu thực tế vẫn là cơ sở đáng tin cậy hơn tên máy.
Những lỗi thường gặp sau mài và cào lông
Lộ nền hoặc thủng bề mặt
Lỗi này thường xuất hiện khi nền vải quá mỏng hoặc lực cơ học quá mạnh. Độ xoắn sợi cao cũng có thể làm xơ phân bố không đều.
Với mài lông, nên giảm chênh lệch tốc độ hoặc chuyển sang hạt nhám mịn hơn. Với cào lông, nên giảm chiều cao kim hoặc số lượt.
Sọc ngang, sọc dọc và vệt bề mặt
Sọc ngang thường liên quan đến lực ép hoặc lực căng trái phải không cân. Sọc dọc có thể đến từ trục mòn, giấy nhám không đều hoặc kim bị lệch.
Vải màu đậm thường làm các vệt này dễ nhìn thấy hơn. Mẫu nên được kiểm tra dưới cùng nguồn sáng trước khi duyệt.
Độ bền giảm
Mài và cào đều có thể làm giảm một phần độ bền. Mức ảnh hưởng phụ thuộc vào nền sợi và mức xử lý.
Với sportswear hoặc sản phẩm chịu ma sát cao, nên kiểm tra độ bền sau hoàn tất. Không nên chỉ đánh giá cảm giác tay ngay sau máy.
Rụng lông và xù lông
Lông quá dài thường có nhiều xơ tự do. Sau cắt may và giặt, phần xơ này dễ rời khỏi mặt vải.
Cào lông xong thường cần xén hoặc chải sạch. Với sản phẩm giặt thường xuyên, nên kiểm tra riêng rụng lông và xù lông.
Thay đổi màu và ánh mặt
Bề mặt lông phản xạ ánh sáng theo hướng khác nhau. Vì vậy, cùng một màu nhuộm vẫn có thể nhìn sáng hoặc tối hơn.
Ma sát và nhiệt cũng có thể làm cảm giác màu thay đổi. Vải màu đậm nên được kiểm tra trước và sau khi ổn định.
Lệch hướng lông
Sau cào, mặt vải cần được đánh dấu hướng lông. Nếu cắt may ngược hướng, thành phẩm có thể xuất hiện hiện tượng lệch màu.
Rủi ro này rõ hơn ở sản phẩm có nhiều chi tiết ghép mảnh. Mẫu duyệt nên thể hiện cả mặt phải và hướng chạy.
Chọn mài lông hay cào lông theo sản phẩm?
Vải cần bề mặt mịn và ngắn
Mài lông phù hợp hơn khi mục tiêu là mặt vải gọn, mịn và tương đối đồng đều. Vải dệt thoi mật độ cao thường có nền tốt cho công đoạn này.
Polyester pha và một số mã peach skin cũng có thể dùng mài. Tuy nhiên, cần kiểm soát lực căng để tránh biến dạng khổ.
Vải cần giữ ấm và tạo độ xốp
Cào lông phù hợp hơn với fleece, vải nỉ, len và nhiều loại vải dệt kim. Lớp xơ nổi giúp mặt vải có cảm giác bông hơn.
Đối với áo khoác mùa lạnh, lớp lông có thể nằm ở mặt trong. Khi đó, khả năng giữ xơ sau giặt quan trọng không kém độ mềm.
Vải dùng cho tất
Tất chịu ma sát nhiều ở gót, mũi và lòng bàn chân. Nếu sử dụng cào lông, cần kiểm tra kỹ độ bền và khả năng giữ lông.
Với mẫu chạy trên máy dệt vớ 18G, nên dệt thử trước khi xác nhận. Côn sợi không thể hiện đầy đủ trạng thái mặt vải sau hoàn tất.
Phần cách chọn sợi dệt tất cũng cần được xem cùng cấu trúc vải. Sợi, mật độ và xử lý bề mặt phải đi cùng một mục tiêu.
Sportswear và knitwear
Sportswear cần cân bằng giữa độ mềm, độ khô nhanh và độ bền ma sát. Lớp lông quá dày có thể làm vải nặng hơn hoặc khô chậm hơn.
Với mẫu knitwear 12G, cấu trúc vòng và lực căng ảnh hưởng rõ đến bề mặt. Cào quá mạnh có thể làm mất độ ổn định của vòng sợi.
Không nên dùng cùng một mức xử lý cho áo nỉ, đồ lót và vải ngoài trời. Sản phẩm cuối quyết định mức bề mặt cần đạt.
Quy trình duyệt mẫu trước khi đặt bulk order
Khi nhận yêu cầu xử lý bề mặt, chúng tôi không chốt máy chỉ theo tên vải. Đội ngũ hỗ trợ mẫu thường hỏi thành phần, chi số, cấu trúc và định lượng trước.
Khổ vải, màu sắc, độ co và mục tiêu sử dụng cũng cần được ghi rõ. Những thông tin này giúp giới hạn công nghệ phù hợp ngay từ đầu.
Đội ngũ phát triển sợi cũng cần biết máy dệt dự kiến. Máy dệt vớ 18G, máy dệt kim tròn và mẫu knitwear 12G không tạo ra cùng một trạng thái nền.
Mẫu nên được kiểm ở ba trạng thái: trước xử lý, sau xử lý và sau giặt. Nếu sản phẩm chịu ma sát cao, nên bổ sung kiểm tra xù lông và độ bền mài mòn.
Chiều cao lông, độ phủ, cảm giác tay, độ co và hướng lông nên được ghi trong phiếu mẫu. Những từ quá chung như “mềm hơn” hoặc “nhiều lông hơn” không đủ để kiểm soát bulk order.
Với đơn hàng lớn, nên kiểm tra đầu, giữa và cuối cây vải. Chỉ kiểm tra một miếng giữa cây chưa đủ để đánh giá độ đồng đều.
Phản hồi màu cũng cần được lưu lại. Hướng lông, độ xốp và độ bóng đều có thể làm cảm giác màu thay đổi.
Nếu khách có mẫu chuẩn, chúng tôi thường đối chiếu trực tiếp với mẫu đó. Cách này giúp thống nhất mục tiêu giữa buyer, nhà dệt và phía hoàn tất.
MOQ và thời gian giao hàng nên được trao đổi ngay từ giai đoạn thử mẫu. Cào nhiều lượt hoặc cần xử lý lại có thể kéo dài lịch hoàn tất.
Đừng dùng lực cơ học để sửa sai nền vải
Nền vải yếu, sợi quá xoắn hoặc cấu trúc quá kín sẽ hạn chế hiệu quả mài và cào. Tăng lực chỉ làm rủi ro lớn hơn.
Vải có thể lộ nền, giảm độ bền hoặc xù sau vài lần giặt. Khi đó, lỗi không còn nằm riêng ở công đoạn hoàn tất.
Quy trình ổn định phải bắt đầu từ việc chọn sợi. Sau đó mới đến cấu trúc dệt, thông số máy và mức xử lý.
Trong một số mã hàng, xưởng có thể cào nhẹ để tạo lớp lông rồi mài nhẹ để làm sạch mặt. Tổ hợp này cần được chạy thử riêng.
Chúng tôi thường khuyên khách khóa bốn nhóm tiêu chí trước khi duyệt: cảm giác tay, hình thái lông, độ bền và thay đổi sau giặt.
Nếu anh/chị đang phát triển sợi hoặc vải cho tất, sportswear, knitwear hay sản phẩm mùa lạnh, hãy gửi thành phần, chi số, cấu trúc, màu sắc và ứng dụng.
Thông tin về yêu cầu kiểm tra, MOQ và thời gian giao dự kiến cũng rất cần thiết. Dữ liệu đầu vào càng rõ, việc chọn mài lông hoặc cào lông càng sát với sản phẩm cuối.